
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-22 origine:Propulsé


La pénétration d’humidité pose un risque financier énorme pour les opérations de solides en vrac. L"agglutination, la croissance dangereuse de moisissures, la dégradation chimique et le rejet total du produit se produisent lorsque l"eau atteint un inventaire sensible. L"application d"un revêtement en polyéthylène (PE) sur un big bag en polypropylène tissé constitue la défense standard contre ces risques environnementaux. Cependant, cette couche de protection critique reste aussi efficace que le processus d’extrusion qui la crée. Même des défauts de fabrication mineurs peuvent briser les défenses de votre emballage sans que vous vous en rendiez compte. La protection de vos matériaux de valeur ne se limite pas à cocher une case sur une fiche technique. Vous devez vérifier activement l"intégrité physique de chaque lot livré. Ce guide aide les équipes d’approvisionnement et de contrôle qualité à auditer efficacement leurs fournisseurs d’emballages. Vous apprendrez à identifier les défauts physiques du revêtement avant qu"ils ne ruinent votre produit. Nous explorerons également des critères d’évaluation spécifiques pour vous aider à garantir une chaîne d’approvisionnement résiliente et résistante à l’humidité.
Un FIBC enduit offre une excellente résistance à l"eau, mais des défauts de fabrication mineurs comme des trous d"épingle ou un délaminage peuvent complètement compromettre cette barrière.
L"inspection visuelle est souvent insuffisante ; un contrôle qualité rigoureux nécessite des méthodes de détection spécifiques telles que les tests de sténopé des Big Bags et les audits sur tables lumineuses.
« Enduit » ne signifie pas entièrement étanche. Les acheteurs doivent comprendre le seuil à partir duquel une doublure en PE ou en aluminium devient nécessaire par rapport à un sac enduit standard.
L"évaluation des contrôles de température d"extrusion et de la pureté de la résine d"un fournisseur est essentielle pour prévenir les défauts de revêtement avant qu"ils n"atteignent votre installation.
Les acheteurs confondent souvent la terminologie de l’emballage de l’industrie. Cette confusion vous amène facilement à suracheter des options coûteuses ou à sous-protéger des biens sensibles. Décomposons exactement ce que signifie chaque classification pour établir une base de référence fiable en matière d"approvisionnement.
Les fabricants créent des GRVS enduits en extrudant une fine couche de polyéthylène (PE) directement sur le tissu en polypropylène tissé. Ils appliquent généralement entre 15 et 30 grammes par mètre carré (GSM) de ce plastique fondu. Ce revêtement scelle les espaces microscopiques entre les bandes tissées. Il empêche les poudres fines de s"échapper pendant le transport. Plus important encore, il empêche l’humidité ambiante de s’infiltrer à l’intérieur du sac. Vous bénéficiez d’une première ligne de défense solide contre l’humidité atmosphérique.
De nombreux fournisseurs font fortement la promotion de leurs produits en utilisant des termes absolus. Vous verrez peut-être des supports marketing faisant l'éloge d'un revêtement imperméable pour Big Bag . Cette expression nécessite un contexte prudent. Le revêtement PE lui-même rend le panneau en tissu absolument imperméable à l'eau liquide. Toutefois, le big bag fini reste vulnérable. L'humidité peut encore pénétrer par les coutures structurelles reliant les panneaux entre eux. Aucun sac cousu standard n’est entièrement étanche sans modifications internes. La résistance à l’eau signifie survivre à une humidité élevée. L'imperméabilisation nécessite de sceller entièrement l'emballage.
Erreur courante : ne présumez jamais qu’un sac enduit peut rester dehors sous une tempête de pluie. L'eau de pluie s'accumulera sur le panneau supérieur, trouvera les coutures du périmètre et s'infiltrera directement dans votre produit.
Vous devez choisir entre des sacs enduits standard et des alternatives entièrement doublées en fonction des menaces environnementales réelles. Un simple revêtement PE fonctionne parfaitement pour les produits moyennement sensibles confrontés à une humidité élevée. Vous devez passer à un revêtement interne entièrement scellé lorsque vous manipulez des poudres fines hautement hygroscopiques. Les applications pharmaceutiques ou alimentaires strictes nécessitent également des doublures intérieures séparées.
Matrice de décision d"emballage : sac enduit ou doublure interne
Scénario / Menace environnementale | Solution recommandée | Pourquoi ça marche |
|---|---|---|
Humidité ambiante élevée pendant le stockage en entrepôt | GRVS enduit standard | La couche PE bloque efficacement la transmission des vapeurs en suspension dans l"air. |
Exposition légère et brève à la pluie pendant le chargement en transit | GRVS enduit standard | Le tissu enduit repousse les projections d"eau momentanées. |
Poudres hygroscopiques (par exemple, sel, ciment, produits chimiques) | FIBC + doublure scellée en PE/aluminium | Élimine toutes les vulnérabilités des coutures. Empêche l"agglomération. |
Transformation alimentaire ou pharmaceutique | FIBC + doublure interne Form-Fit | Fournit une barrière stérile et absolue contre la contamination. |
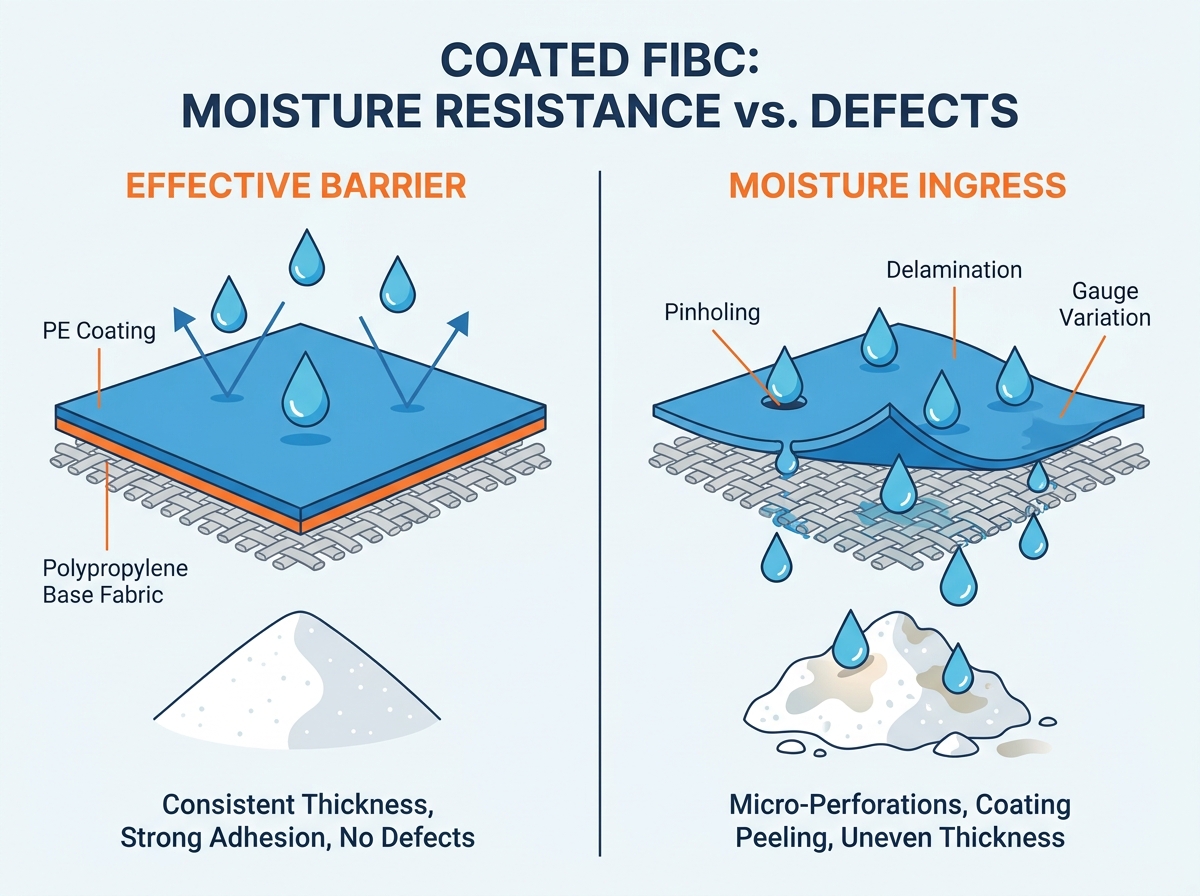
Même les fabricants haut de gamme produisent parfois des lots défectueux. Vous devez savoir exactement quelles anomalies physiques rechercher lors des inspections de routine. Quatre défauts d"extrusion spécifiques détruisent fréquemment la barrière de protection d"un big bag.
Les sténopés font référence à des trous microscopiques se formant à l’intérieur de la couche de revêtement pendant le processus d’extrusion. Souvent, vous ne pouvez pas les voir sous l’éclairage normal d’un entrepôt. Ces minuscules perforations se produisent lorsque l’air emprisonné s’échappe du plastique fondu lors de son refroidissement. Ils se produisent également lorsque la poussière se dépose sur le tissu juste avant le laminage. Le sténopé permet une évacuation rapide de l’humidité directement dans le produit. Il transforme la couche protectrice en plastique en une membrane poreuse, manquant ainsi son objectif premier.
Le délaminage se produit lorsque la couche PE se sépare entièrement de la base du tissu PP tissé. Vous pouvez identifier ce défaut en recherchant des cloques sur la surface du sac. Parfois, le revêtement se décolle en longues bandes après une abrasion physique minime. Le délaminage crée d’énormes zones non protégées sur l’emballage. Plus alarmant encore, cela introduit des flocons de plastique en vrac dans votre produit. Cette contamination croisée détruit instantanément les expéditions de produits alimentaires et de produits chimiques.
Les fabricants précisent un GSM cible pour leurs revêtements. Une variation de jauge se produit lorsque l"extrudeuse applique ce matériau de manière inégale. Vous pouvez repérer ce défaut en recherchant des stries visuelles. Certaines zones paraîtront brillantes, tandis que d’autres paraîtront ternes et profondément texturées. Les taches fines se dégradent exceptionnellement rapidement sous l’exposition aux UV. Ils se fissurent également facilement sous les contraintes mécaniques des opérations de remplissage et de déchargement. Un revêtement irrégulier garantit une rupture prématurée de la barrière.
Des sauts se produisent lorsque la machine à plastifier ne parvient pas à recouvrir entièrement le tissu. Vous remarquerez des bandes étroites et non enduites qui s’étendent verticalement le long du matériau. Ces écarts indiquent généralement un mauvais calibrage de la machine ou un mauvais alignement de la tension de la bande. Un seul saut crée un point d’entrée d’humidité instantané. L"eau s"infiltrera activement dans le tissu tissé à cet endroit, contournant le reste du revêtement fonctionnel.
Les inspections visuelles sur un quai de chargement très fréquenté détectent rarement des défauts de fabrication microscopiques. Vous devez vous fier à des méthodes de tests scientifiques pour garantir une véritable protection. Les équipes de contrôle qualité utilisent plusieurs techniques fiables pour valider l’intégrité des emballages.
Les tests sur table lumineuse fournissent une méthode de contrôle de qualité manuelle mais très efficace. Les inspecteurs placent des panneaux de tissu enduits plats et non cousus sur une source de lumière à haute intensité. La lumière vive pénètre instantanément dans les interstices non revêtus. Il révèle des trous d"épingle sous forme d"étoiles brillantes sur un fond sombre. Il met également en évidence les variations de jauge, montrant les zones plus claires où le revêtement est trop fin. Vous devez insister pour que votre fabricant effectue ce test à chaque cycle de production.
Les fournisseurs doivent tester des échantillons de tissu dans des conditions réelles simulées. Le test de pénétration des colorants consiste à appliquer un liquide coloré sur la face enduite du tissu. Les techniciens vérifient ensuite l’envers pour voir si le colorant a coulé à travers le tissage. Les tests hydrostatiques vont plus loin. L"équipement soumet le tissu à de l"eau sous pression sur la base de cadres standard de l"industrie. Le test mesure exactement la pression à laquelle le revêtement résiste avant que l"humidité ne passe à travers.
Vous pouvez effectuer un test pratique du ruban adhésif directement dans vos locaux pour vérifier les risques de délaminage. Les techniciens appliquent fermement un morceau de ruban adhésif industriel à haute adhérence sur la surface enduite. Ils retirent ensuite rapidement le ruban. Une couche de PE correctement collée restera attachée à la base en polypropylène tissé. Si le revêtement se détache facilement, la température de liaison par extrusion était probablement incorrecte.
N'acceptez pas de vagues assurances concernant le contrôle de la qualité. Exigez toujours de votre fournisseur qu'il fournisse des journaux documentés de ses protocoles Demandez des échantillons physiques par lots avant de vous engager dans une commande importante. Vous devez physiquement manipuler et évaluer ces échantillons pour vous assurer qu’ils répondent à vos normes internes de défense contre l’humidité. de test de sténopé de Big Bags .
Vous doter de connaissances techniques en fabrication vous offre un immense avantage. Il vous permet d"auditer minutieusement les fabricants et de poser des questions approfondies lors des visites des installations. La plupart des échecs d’extrusion proviennent de trois causes opérationnelles principales.
Fluctuations de température : L’extrusion du plastique nécessite un contrôle thermique précis. Si la matière fondue par extrusion est trop froide, le PE ne se liera pas structurellement au tissu de base. Cela provoque un délaminage immédiat. Si l'équipement chauffe trop, le plastique fondu brûle et dégrade la résistance à la traction du tissu PP tissé situé en dessous.
Contamination par la résine : les revêtements haut de gamme nécessitent de la résine vierge. Certains fabricants utilisent des résines PE de mauvaise qualité ou hautement recyclées pour réduire les coûts. Ces matériaux moins chers contiennent souvent des impuretés microscopiques. Lorsqu’elles sont chauffées, ces impuretés se vaporisent et créent des bulles d’air. Ces bulles éclatent lors du refroidissement, laissant derrière elles des amas denses de trous d’épingle.
Vitesse et tension des machines : les fabricants de gros volumes font souvent fonctionner leurs machines de plastification trop rapidement pour maximiser la production quotidienne. Cette vitesse excessive empêche le plastique de se déposer uniformément. Cela conduit directement à des variations d’épaisseur de jauge. De plus, un mauvais contrôle de la tension de la bande entraîne un déplacement latéral du tissu, ce qui entraîne une couverture manquante le long des bords.
Vous avez besoin d’une approche structurée pour sélectionner les partenaires d’emballage potentiels. Utilisez cette liste de contrôle d"évaluation pour filtrer les fournisseurs peu fiables et sécuriser des barrières contre l"humidité hautes performances.
Ne vous fiez jamais uniquement à une brochure marketing. Demandez des certificats d’analyse (CoA) formels pour chaque expédition. Un CoA approprié doit spécifiquement noter l"épaisseur cible du revêtement (GSM), les tolérances acceptables et le taux de défauts du lot. Les fournisseurs peu disposés à fournir une documentation spécifique à un lot manquent souvent de contrôles qualité internes.
Recherchez des normes internationales reconnues comme les certifications ISO 9001. Portez une attention particulière à l"environnement d"extrusion lui-même. Une salle blanche dédiée ou une installation climatisée réduit considérablement la contamination par les poussières en suspension dans l’air. Moins de poussière dans l’air signifie moins de trous d’épingle dans votre produit final.
Tester des carrés de tissu en laboratoire fournit de bonnes données de base. Cependant, vous devez toujours tester un lot d’échantillons entièrement construit sur vos lignes de remplissage réelles. Les contraintes mécaniques exercées par la goulotte de chargement de votre installation peuvent parfois étirer ou fissurer des revêtements mal appliqués. La validation dans le monde réel détecte les problèmes que les tests en laboratoire oublient souvent.
Choisissez des fournisseurs qui font preuve d’une transparence radicale sur leurs méthodologies de détection des défauts. Ils devraient discuter ouvertement de la manière dont ils gèrent les bennes et les variations d’écartement. De plus, donnez la priorité aux fournisseurs offrant des garanties écrites claires contre la pénétration d’humidité causée par des erreurs de fabrication. Un fabricant confiant soutient volontiers son processus d’extrusion.
Protéger votre inventaire en vrac contre les dommages environnementaux nécessite de la vigilance. Assurer la résistance à l’humidité des fibres enduites ne consiste pas seulement à spécifier un sac enduit sur un bon de commande. Il s’agit de vérifier la parfaite exécution de ce revêtement protecteur. Vous devez rechercher activement les piqûres, le délaminage et l’application inégale.
Payer une prime marginale pour des sacs enduits de haute qualité, rigoureusement testés, est financièrement logique. Ce petit investissement initial s’avère bien moins coûteux que d’absorber le coût catastrophique d’un stock ruiné par l’humidité. Vous protégez la réputation de votre marque et éliminez les cycles inutiles de rejet de produits.
Passez à l’action dès aujourd’hui en examinant votre inventaire actuel d’emballages. Contactez un spécialiste de l"emballage dédié pour auditer vos spécifications FIBC existantes. Demandez un échantillon de sacs enduits sans défaut et soumettez-les à des tests physiques rigoureux sur vos propres lignes de production.
R : Généralement 15 à 30 GSM. Les revêtements plus épais offrent une meilleure résistance à l’abrasion mais réduisent la flexibilité du tissu.
R : Non. Bien que le tissu enduit repousse l"eau, les coutures cousues permettront à l"eau de pénétrer. Ils doivent être couverts ou stockés à l’intérieur.
R : Non, le revêtement est strictement destiné au confinement et à la résistance à l’humidité ; la résistance structurelle provient entièrement du tissu de base en polypropylène tissé.
R : Les sacs non enduits ont une texture rugueuse semblable à celle d’un tissu avec des espaces visibles entre le tissage. Les sacs enduits ont une finition lisse et lisse sur au moins un côté (généralement l"intérieur) empêchant le tissage de se séparer lorsqu"il est rayé.


